
Postprocesado SLA con Formlabs: lavado, curado y errores
Cómo lavar y curar bien piezas SLA de Formlabs: tiempos, IPA vs alternativas y fallos que provocan piezas pegajosas, hinchadas o mal curadas.
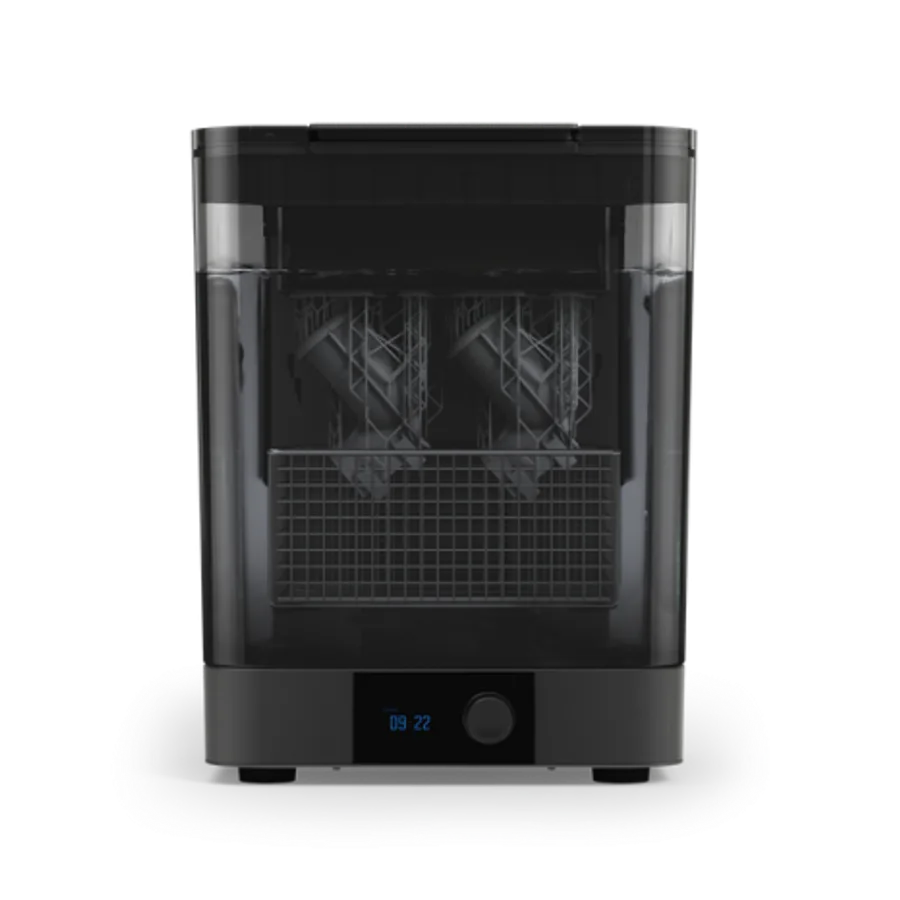
Una pieza SLA no sale “terminada” de la impresora: sale parcialmente polimerizada y, muchas veces, con resina líquida todavía adherida a la superficie o atrapada en cavidades. Por eso el postprocesado no es un trámite secundario, sino la fase que decide si la pieza tendrá buen acabado, dimensiones estables y propiedades mecánicas reales, o si acabará pegajosa, blanquecina, deformada o directamente inservible.
En el ecosistema de Formlabs, ese flujo se apoya en dos etapas separadas y complementarias: lavado para retirar resina sin curar y curado con luz de 405 nm y calor para completar la reacción química. Confundirlas, acortar tiempos “a ojo” o usar un solvente inadecuado es una de las causas más comunes de problemas en taller, clínica o estudio.
Lavado y curado no son lo mismo: qué hace cada fase
Formlabs distingue con claridad las dos fases del postprocesado SLA. El lavado elimina el excedente de resina sin curar de la superficie de la pieza; el curado posterior aplica 405 nm y calor para llevar el material a sus propiedades mecánicas óptimas. Esto tiene una implicación práctica importante: curar no corrige un lavado deficiente.
Si una pieza entra en curado con restos de resina o con solvente aún presente en la superficie, lo que se hace es fijar un defecto: tacto pegajoso, marcas, velos superficiales o acabado irregular. En otras palabras, el orden correcto no es negociable: primero se limpia bien, después se seca completamente y solo entonces se cura.
También conviene separar mentalmente este flujo del de otras tecnologías. La propia documentación de Formlabs recuerda que Fuse 1+ 30W es una impresora SLS de polvo, por lo que su limpieza y acabado no tienen nada que ver con IPA, TPM o el curado UV típico de SLA. Parece obvio, pero en entornos mixtos es habitual mezclar procedimientos y generar errores de proceso.
Form Wash V2 y Form Wash L V2: qué aportan al lavado real
El lavado correcto no consiste solo en “dejar la pieza en alcohol”. Formlabs indica que sumergir y mover simultáneamente la pieza es parte esencial del proceso. Por eso tanto Form Wash V2 como Form Wash L V2 utilizan un impulsor acoplado magnéticamente para agitar el solvente mientras la pieza permanece sumergida.
Esa agitación importa porque una pieza quieta en un recipiente no reproduce necesariamente la eficacia de un lavado automatizado. En geometrías complejas, con huecos, ranuras o zonas de difícil acceso, la diferencia entre inmersión pasiva y lavado con movimiento se nota en la cantidad de resina residual que permanece adherida.
Estas son las especificaciones principales de ambos equipos:
| Especificación | Form Wash V2 | Form Wash L V2 |
|---|---|---|
| Volumen del cubo | 14,4 L | 43,0 L |
| Tamaño máximo de pieza | 20 × 14,5 × 19,5 cm | 35,3 × 20 × 29,6 cm |
| Dimensiones | 31,5 × 29,3 × 40,5 cm | 78,0 × 46,0 × 67,0 cm |
| Altura abierta | 71,4 cm | 113 cm |
| Peso sin solvente | 8,6 kg | 56,7 kg |
| Entorno sugerido | 18–28 °C | 18–28 °C |
| Compatibilidad indicada | Form 4/4B, 3/3+, 3B/3B+, Form 2 | Form 4L/4BL, 4/4B, 3L/3BL, 3/3+, 3B/3B+, Form 2 |
En producción, la ventaja de Form Wash L V2 no es solo el tamaño de cuba. La documentación indica que puede lavar una plataforma de Form 4L o dos plataformas de Form 3/B/+ o Form 4/B con soportes ajustables. Para un laboratorio dental, un servicio técnico o un taller que ya trabaja por lotes, eso afecta directamente a la productividad y a la consistencia entre trabajos.
Ahora bien, automatizar no significa universalizar. Formlabs insiste en que los tiempos de lavado deben elegirse por resina, versión del material y equipo. No existe un “10 minutos para todo” válido de forma general, aunque haya ejemplos concretos de flujo de trabajo con esa cifra.
IPA, TPM o Resin Washing Solution: cuándo usar cada solvente
La elección del solvente condiciona seguridad, frecuencia de reemplazo, secado y calidad final. Formlabs valida IPA, TPM y Resin Washing Solution; fuera de esa lista, la recomendación es no improvisar.
IPA: el estándar más extendido
El alcohol isopropílico (IPA) sigue siendo la opción más habitual. Formlabs recomienda en general IPA al 90 % o superior para la mayoría de resinas, y 96 % o más en el caso de resinas biocompatibles.
Su principal ventaja es clara: es el solvente de referencia y, en términos generales, el más eficaz y conocido por la mayoría de usuarios. Pero tiene dos límites operativos que hay que vigilar:
- Es inflamable.
- Debe sustituirse cuando alcanza aproximadamente 10 % de concentración de resina.
Ese segundo punto es clave. Un IPA saturado no “lava un poco peor”: puede dejar piezas pegajosas, con restos o con una limpieza superficial engañosa. El fallo muchas veces se detecta tarde, cuando la pieza ya ha entrado en curado.
Formlabs Resin Washing Solution: menos olor y más capacidad antes de saturarse
Formlabs presentó Resin Washing Solution el 5 de septiembre de 2024 como alternativa de menor olor y no inflamable según la clasificación GHS. Según la documentación, limpia tan bien como el IPA y puede disolver el doble de resina antes de saturarse.
La referencia práctica es esta:
- IPA: saturación alrededor del 10 %.
- Resin Washing Solution: hasta 20 %.
Eso puede reducir tanto la frecuencia de cambio como el coste por lavado en entornos donde se procesan muchas piezas al día.
Pero introduce un flujo distinto. Formlabs describe este procedimiento:
- Lavar durante el tiempo recomendado para la resina.
- Pasar la pieza a un baño de agua y mantenerla 30–60 segundos; el IPA también puede usarse como enjuague.
- Dejar secar: 4–6 horas al aire, o acelerar con 30–60 segundos de aire comprimido o 30–120 minutos con ventilador.
- Curar según el ajuste específico del material.
Además, la pieza debe enjuagarse dentro de las ocho horas posteriores al lavado con esta solución. Y hay una limitación importante: no debe usarse para limpiar la impresora SLA, especialmente sus superficies ópticas.
TPM: alternativa de baja volatilidad
El tripropilenglicol monometil éter (TPM) aparece en la documentación de Formlabs como una alternativa validada, de baja volatilidad, olor reducido y clasificada en la página de alternativas como no inflamable. Su gran ventaja es la capacidad de carga: puede disolver aproximadamente tres veces más resina que el IPA antes de perder eficacia.
Aun así, el TPM exige disciplina de proceso. Formlabs señala varias precauciones:
- dejar escurrir bien la pieza,
- realizar un enjuague posterior con agua o IPA,
- asumir que puede dejar una superficie cerosa tras el primer lavado,
- y, si hace falta, completar con un segundo lavado con agua o IPA.
Su evaporación lenta es precisamente lo que obliga a no tratarlo como un sustituto directo “plug and play” del IPA. Funciona, pero hay que cerrar el ciclo correctamente.
No todos los materiales aceptan lo mismo
La advertencia más importante aquí es no generalizar. Formlabs indica una excepción explícita: Silicone 40A Resin debe lavarse con una mezcla de 80 % IPA y 20 % acetato de n-butilo. Además, para canales internos o microfluídicos recomienda IPA, no TPM, por la interacción de este último con ciertas resinas y por la necesidad de purgar bien el interior.
Form Cure V2: más potencia, más volumen y ciclos mucho más cortos
En curado, la novedad más relevante de las fuentes consultadas es Form Cure V2, anunciada el 24 de marzo de 2025. Para quien viene de la primera generación, el salto no es menor: Formlabs comunica ciclos entre 2 y 8,6 veces más rápidos, según el material, y una cámara 1,3 veces mayor.
Las especificaciones que aporta la ficha técnica son concretas:
- 48 LED multidireccionales frente a 13 en V1.
- 405 nm.
- 150 W de potencia LED y 50 W de potencia radiante, frente a 39 W y 9,1 W en V1.
- Irradiancia uniforme de 14,5 mW/cm².
- Calefacción por convección con temperatura máxima de 100 °C, frente a 80 °C en V1.
- Plato giratorio de 235 mm y altura máxima de pieza de 245 mm, frente a 193 mm y 185 mm en V1.
- Dimensiones de 33,7 × 40,4 × 37,2 cm y peso de 12,1 kg.
Además, la V2 incorpora preajustes validados para más de 45 materiales Formlabs. Esto reduce un problema habitual en producción: usar tiempos “heredados” de otra resina, de otra formulación o de otra generación de equipo.
Los ejemplos comparativos publicados por Formlabs ilustran bien el cambio:
| Resina | Form Cure V1 | Form Cure V2 | Aceleración indicada |
|---|---|---|---|
| Grey Resin V5 | 5 min | 1 min | 5× |
| BioMed Amber Resin | 30 min | 5 min | 6× |
| Tough 2000 Resin | 60 min | 7 min | 8,6× |
| High Temp Resin | 120 min | 15 min | 8× |
La implicación práctica es enorme si tu flujo depende del postprocesado para entregar el mismo día. Formlabs también cita que las resinas de uso general pueden curarse en 60 segundos en V2, mientras que materiales de ingeniería y biocompatibles se sitúan típicamente en 3–15 minutos, siempre según su ajuste específico.
Eso sí: no conviene mezclar cifras de marketing que miden cosas distintas. En distintas páginas aparecen mensajes como cuatro veces más potencia UV, calentamiento cinco veces más rápido o 40 % menos tiempo de calentamiento. Son referencias válidas en su contexto, pero no describen necesariamente la misma prueba ni deben sumarse como si fueran una única métrica.
Los errores típicos que más piezas arruinan
La documentación de Formlabs permite identificar fallos muy concretos que se repiten una y otra vez en taller.
1. Lavar con solvente saturado
Es uno de los errores más comunes y más infravalorados. Los criterios de reemplazo citados por Formlabs son:
- IPA: alrededor de 10 % de resina.
- TPM: 30–32 % de resina; la guía también cita gravedad específica > 1,0.
- Resin Washing Solution: gravedad específica > 0,975.
Si el baño está agotado, el problema no es solo estético: arrastras resina residual a la etapa de secado y curado.
2. Pensar que un solo baño siempre basta
Formlabs recomienda considerar un proceso en dos etapas: un primer lavado para retirar la mayor parte de la resina y un segundo baño limpio para rematar. Si tras el primer lavado en IPA la pieza sigue pegajosa, la recomendación es repetir con IPA limpio y empezar el segundo lavado inmediatamente para reducir el riesgo de curado accidental por luz ambiente.
3. Dejar demasiado tiempo la pieza en IPA
Más tiempo no significa mejor limpieza. La guía de troubleshooting advierte que una inmersión excesiva en IPA puede hacer que las piezas se hinchen. Este problema aparece mucho cuando se intenta compensar un solvente ya saturado dejando la pieza “un rato más”.
4. Curar la pieza todavía húmeda
Antes de entrar en Form Cure, la pieza debe estar completamente seca. Para IPA, Formlabs recomienda dejar secar al menos 30 minutos. Con TPM, además del escurrido, hay que eliminar el solvente residual mediante enjuague. Curar con superficie húmeda o con resina sin retirar puede fijar defectos de forma irreversible.
5. Copiar tiempos de otro material
El curado depende de material, versión, equipo y geometría. Formlabs subraya que las piezas gruesas o voluminosas tardan más en calentarse y pueden requerir más tiempo. En Form Cure V1, además, la máquina debe alcanzar primero la temperatura elegida y solo después empieza a contar el tiempo de exposición a 405 nm. El tiempo real de ciclo, por tanto, puede ser mayor que el nominal.
6. Usar agua como si fuera solvente de lavado general
Aunque en comparativas aparezca enumerada, la documentación de uso de Form Wash indica que Formlabs recomienda no usar agua como solvente en Form Wash, porque puede causar oxidación. El agua sí tiene sentido como baño de enjuague en procedimientos concretos, pero no como sustituto universal del solvente de lavado.
7. Ignorar cavidades y canales internos
Una pieza puede parecer impecable por fuera y seguir llena de resina por dentro. Para canales internos, Formlabs recomienda IPA fresco, irrigación con jeringa y expulsión con aire. En canales de menos de 1 mm de diámetro, el procedimiento citado especifica hacer pasar al menos 50 ml de IPA.
¿Qué significa esto para tu taller/clínica/estudio?
- Define el solvente por material y entorno, no por costumbre: IPA si priorizas eficacia estándar, Resin Washing Solution si buscas menor olor y menos cambios, TPM si te interesa alta capacidad de carga y aceptas un enjuague posterior más cuidadoso.
- Controla la saturación como una variable de calidad, no solo de mantenimiento: cambiar tarde el solvente cuesta más que cambiarlo a tiempo cuando empiezan a aparecer piezas pegajosas o con residuos.
- No acortes el secado antes del curado: con IPA, deja al menos 30 minutos; con Resin Washing Solution o TPM, sigue el enjuague y secado específico del proceso.
- Usa siempre los ajustes de resina, versión y equipo concretos: especialmente si trabajas con materiales biocompatibles, de ingeniería o con geometrías macizas.
- Si produces en volumen, revisa el cuello de botella del curado: pasar de Form Cure V1 a V2 puede recortar de forma muy notable el tiempo total de entrega según material y flujo.
Para muchos usuarios profesionales, el mejor resultado no llega solo por elegir una buena impresora, sino por cerrar bien el ecosistema completo de postprocesado. Ahí es donde equipos como Form Wash y Form Cure aportan repetibilidad real, especialmente cuando varias personas comparten máquina, resinas y cargas de trabajo. Y si operas en Canarias, contar con soporte cercano de un partner especializado ayuda a validar configuraciones, solventes y flujos según tu caso; SPI3D, como distribuidor oficial de Formlabs en Canarias, puede aportar ese acompañamiento técnico sin convertir el proceso en prueba y error.
Si necesitas ayuda para elegir el equipo de lavado/curado adecuado, validar un material o mejorar tu flujo de postprocesado SLA, ponte en contacto con nosotros: Habla con nuestro equipo.
Fuentes: formlabs.com, formlabs.com, formlabs.com, formlabs.com, formlabs.com, formlabs.com, formlabs.com, formlabs.com
Recibe estas noticias por email
Resumen semanal de novedades Formlabs, con recomendaciones de resinas y plan renove para tus impresoras registradas.